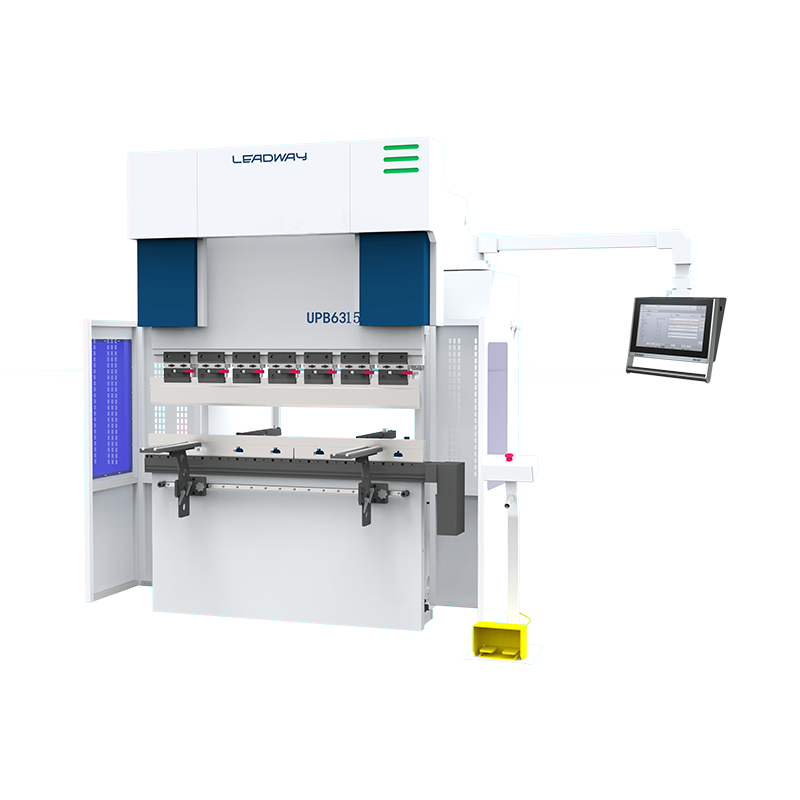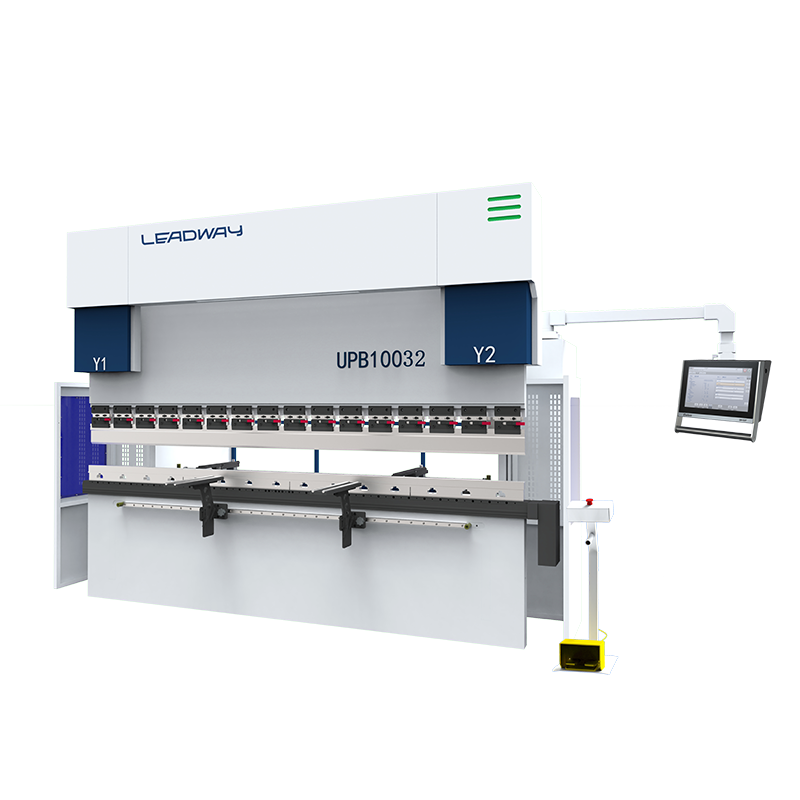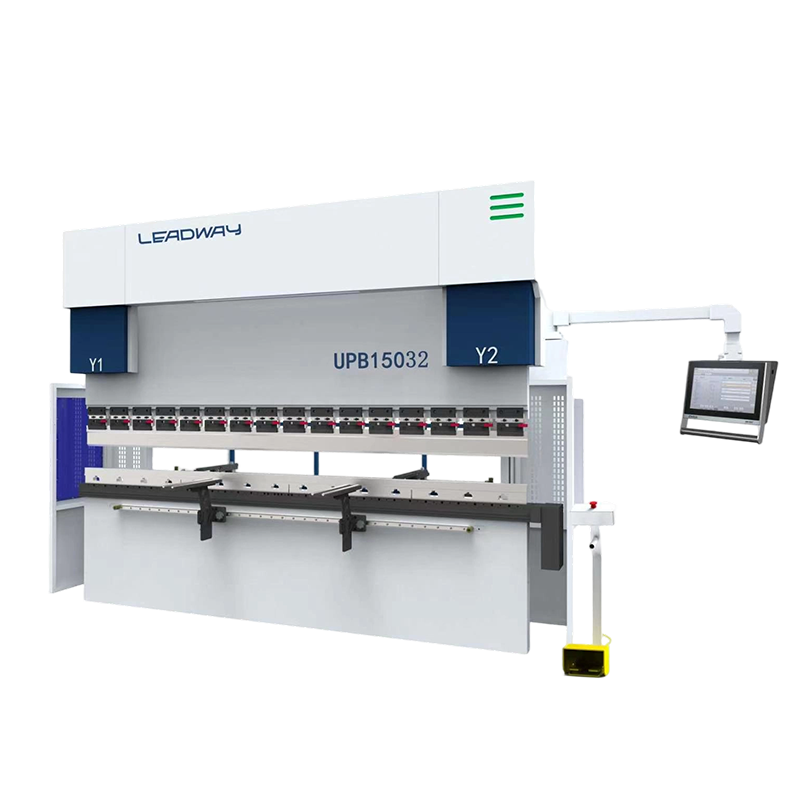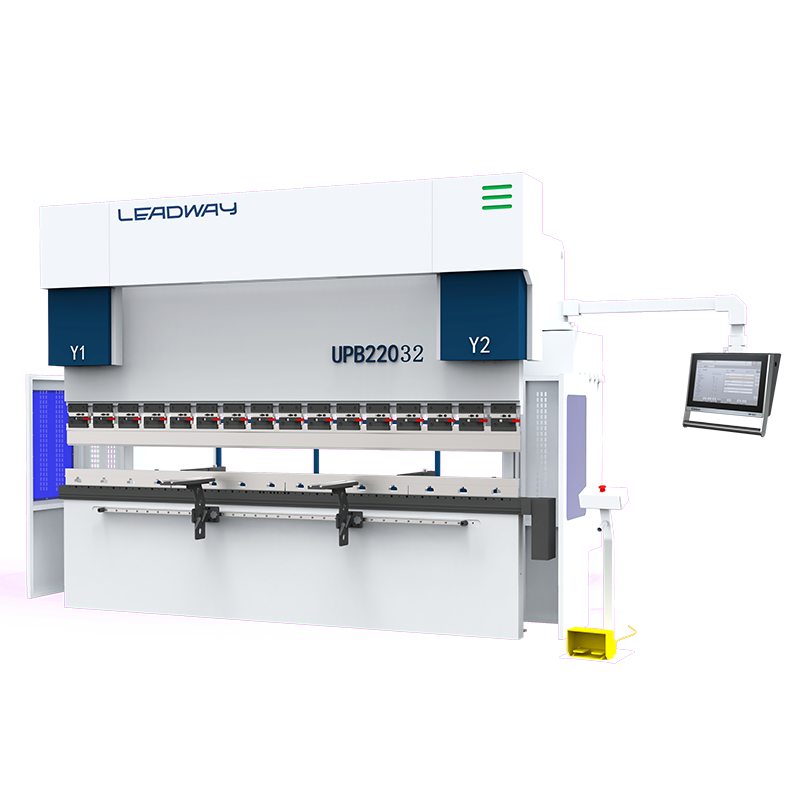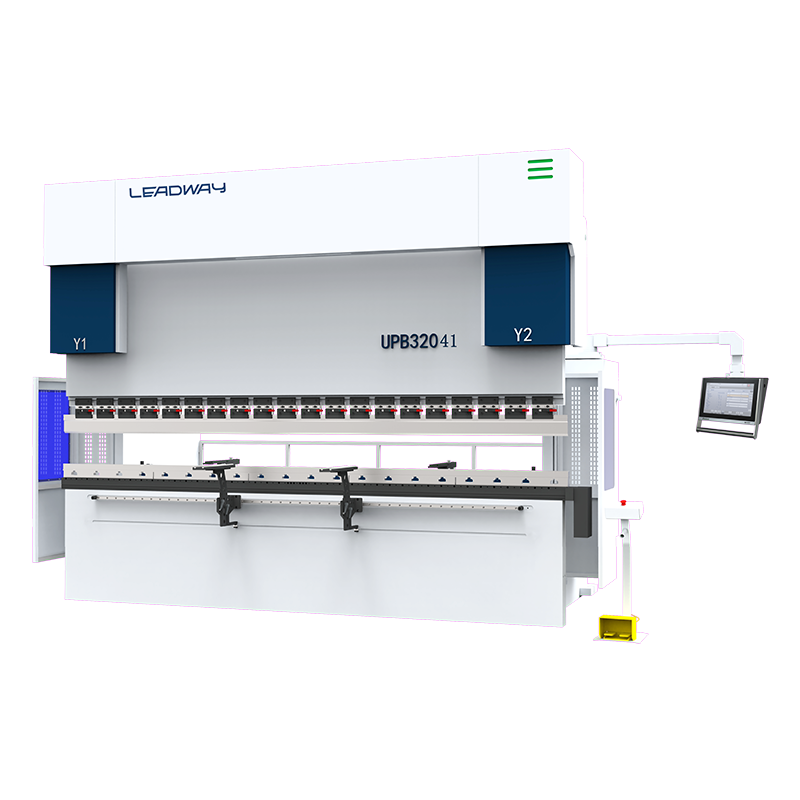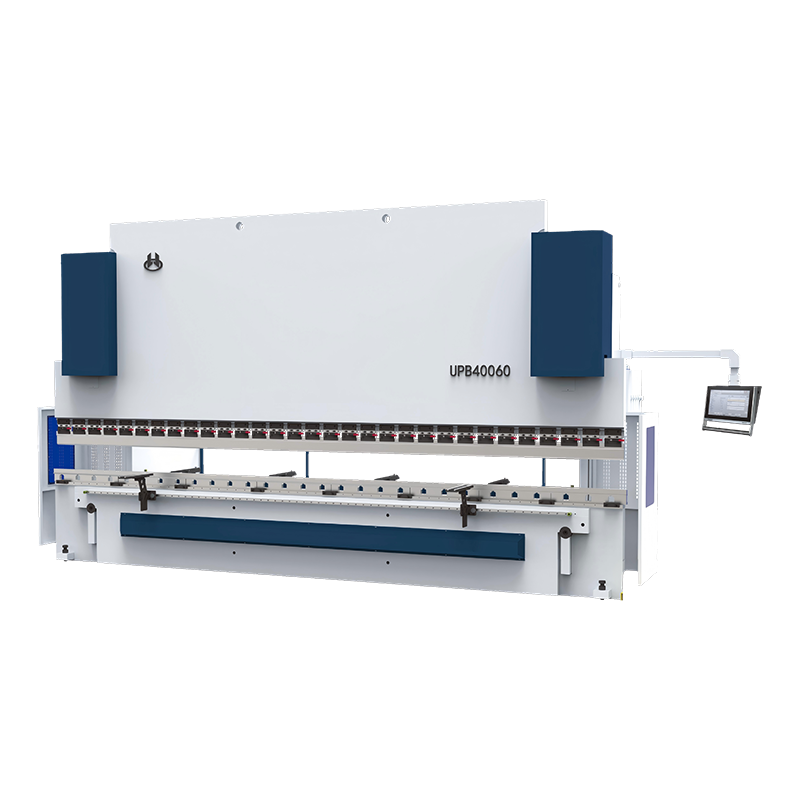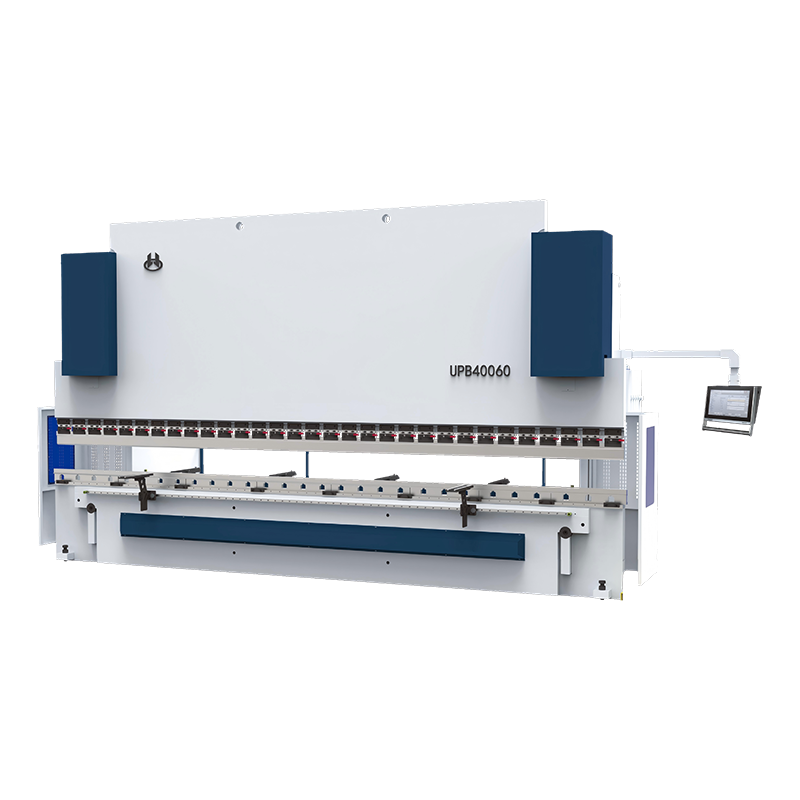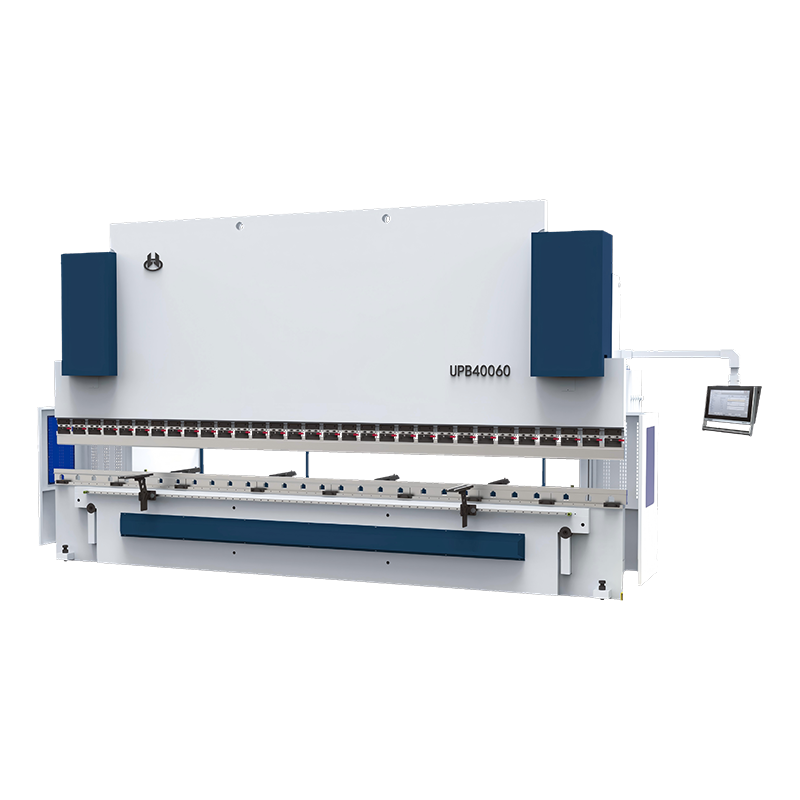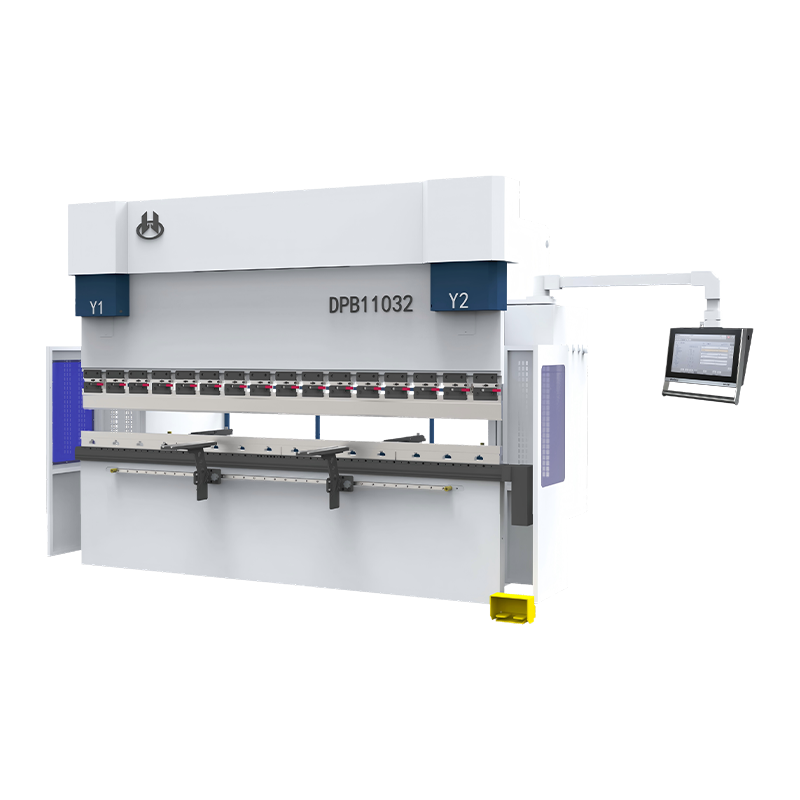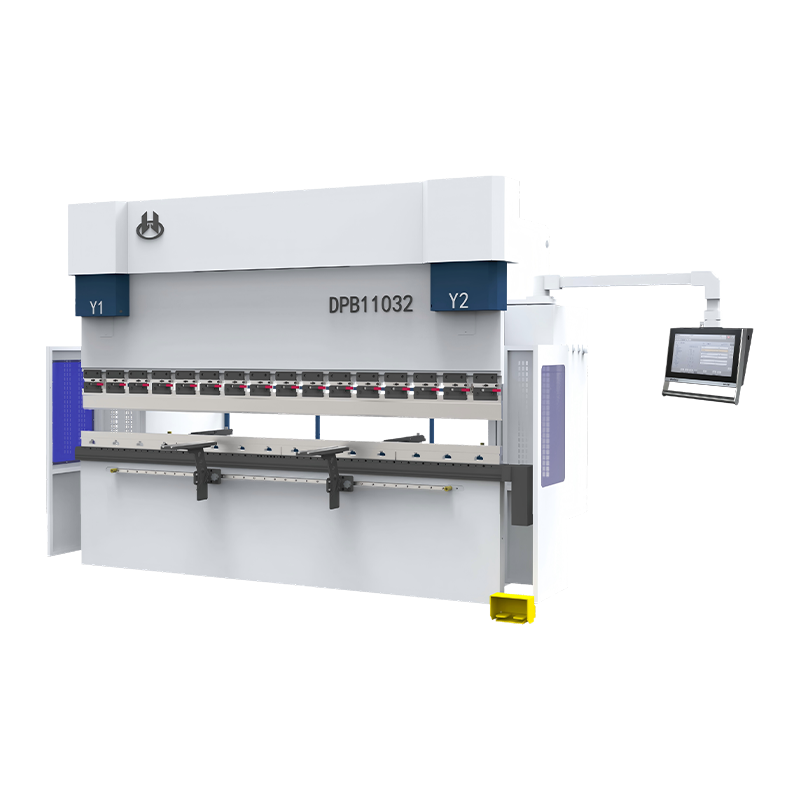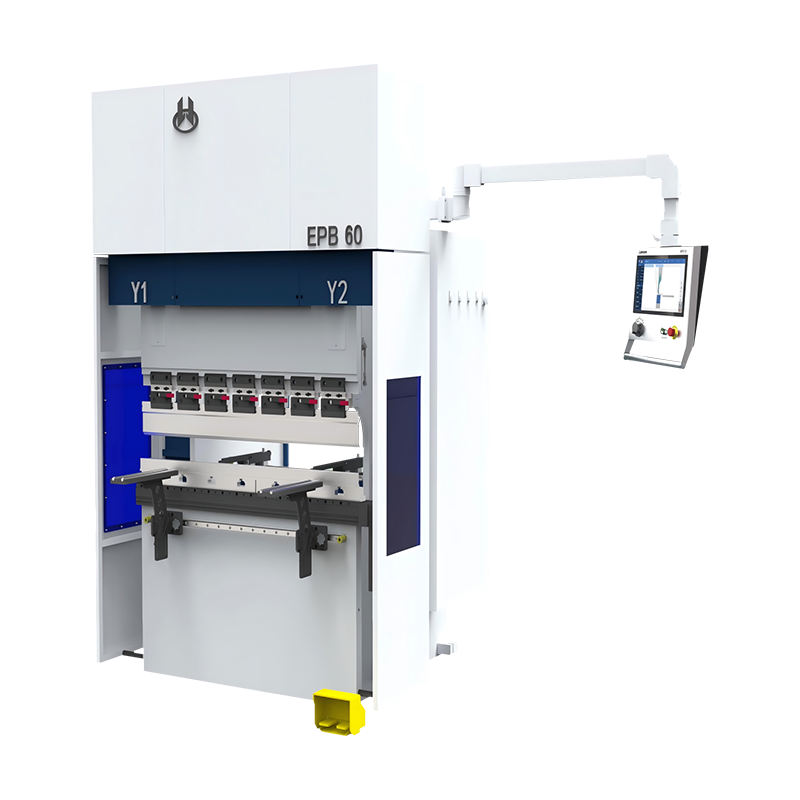
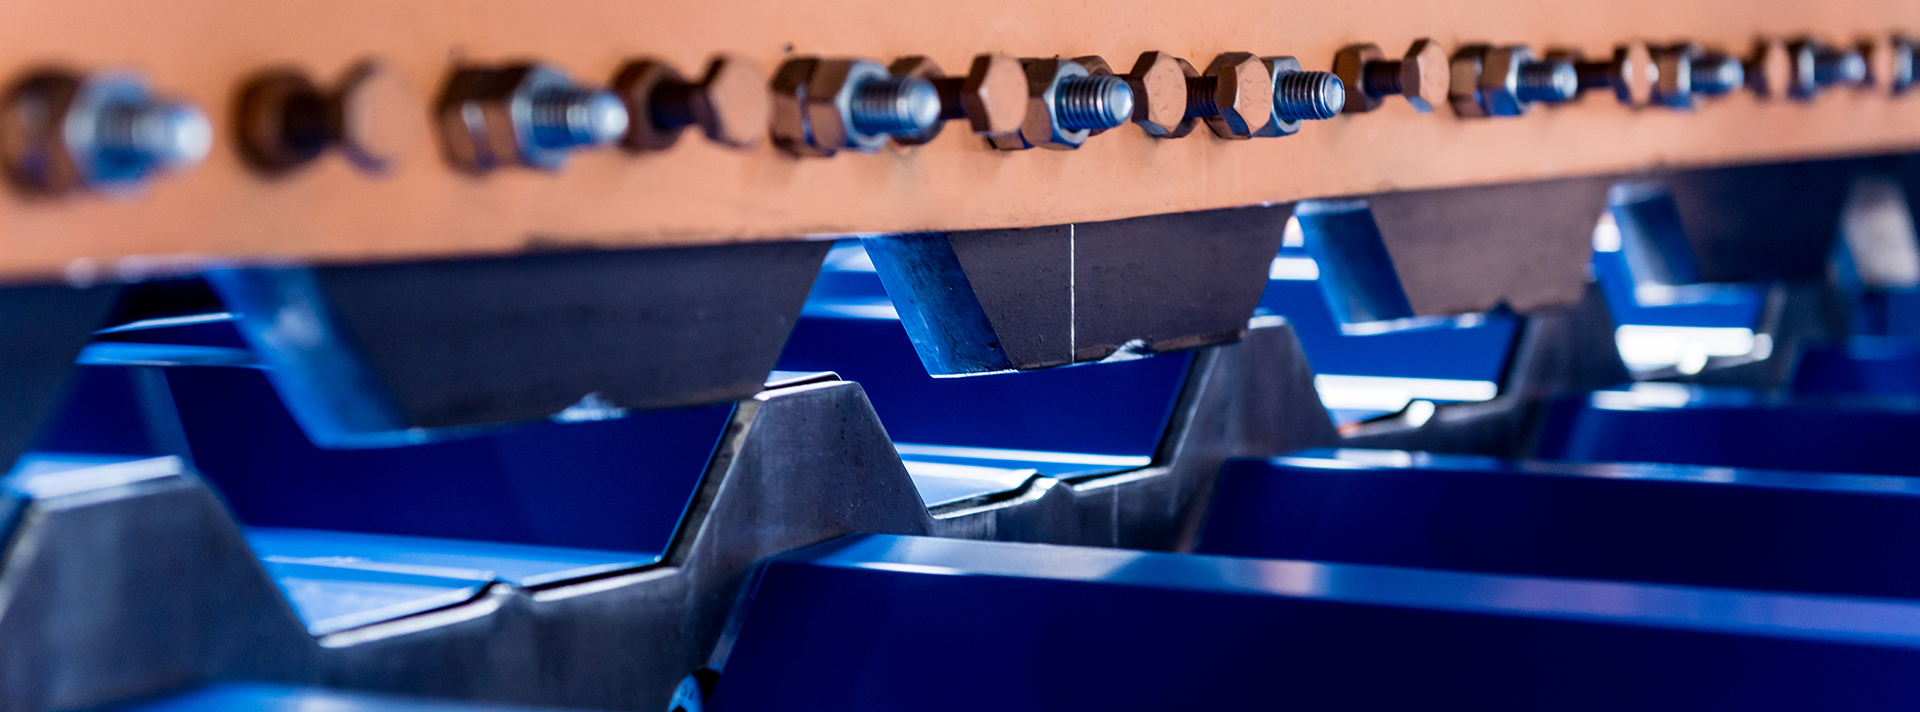
При штамповочной гибке пуансон полностью вдавливает лист в нижнюю матрицу, благодаря чему материал точно повторяет геометрию пуансона и матрицы. Таким образом, итоговый профиль напрямую определяется инструментом. По сравнению с воздушной гибкой штамповочная гибка, как правило, требует большего усилия формования и точнее подобранной инструментальной оснастки. Повышенное давление способствует стабилизации угла и снижению пружинения материала.




 English
 中文简体
 русский
 Español
 عربى
 italiano
 Français
 한국어
 Bahasa Melayu
 Tiếng Việt
 ไทย
 Indonesia
 Português
 Polskie
 Türk
 हिंदी